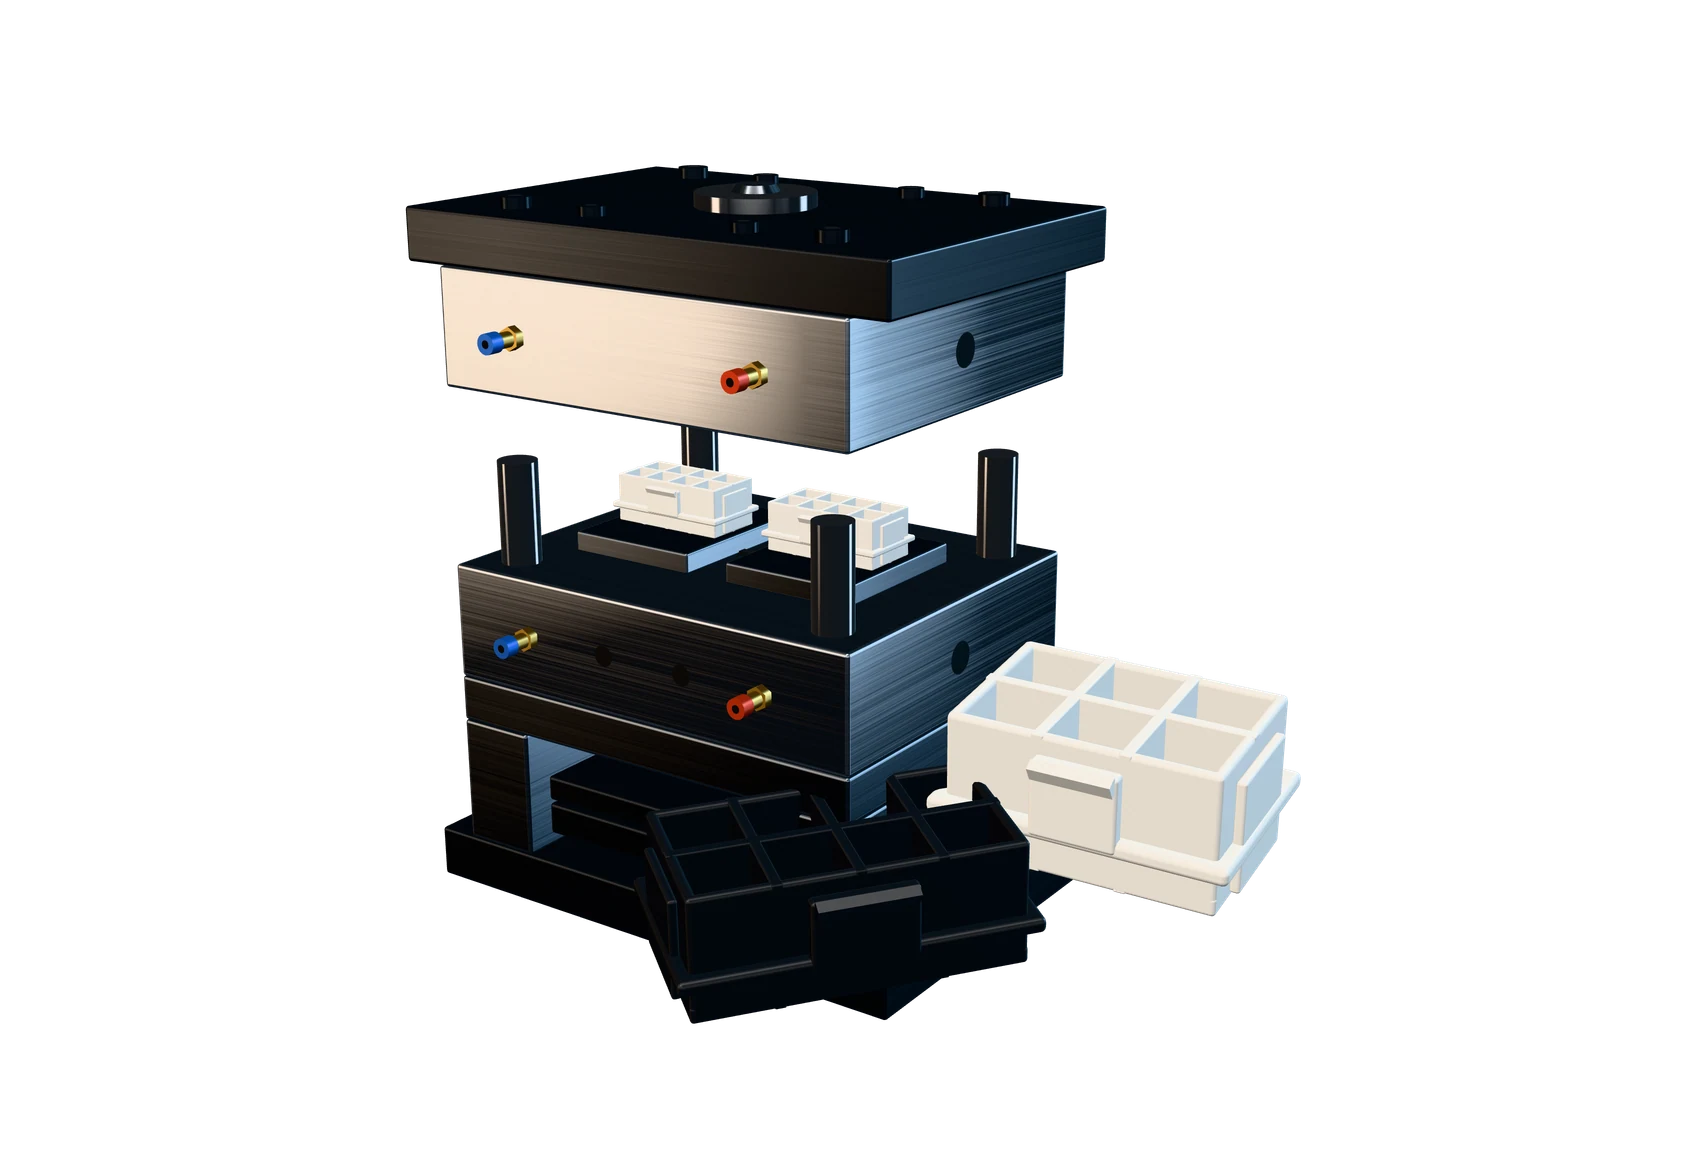
8 bước làm khuôn ép nhựa từ DFM, thiết kế, gia công CNC/EDM/wire-cut đến chạy thử T0–T2, nghiệm thu, bảo trì; cách chọn cấp khuôn SPI 101–105 và thép P20, 718H, NAK80, H13, S136.
Khuôn ép nhựa là khoản đầu tư lớn nhất ở giai đoạn đầu của một dự án sản phẩm nhựa, đồng thời quyết định chất lượng và chi phí của từng chi tiết trong suốt vòng đời sản phẩm. Một bộ khuôn được làm theo quy trình chuẩn sẽ cho kích thước ổn định, chu kỳ ép hợp lý và tuổi thọ đúng thiết kế; ngược lại, khuôn làm vội thường kéo theo nhiều lần sửa, phế phẩm cao và dừng máy ngoài kế hoạch.
Bài viết mô tả quy trình 8 bước làm khuôn ép nhựa phổ biến trong ngành, cách phân cấp khuôn theo SPI và đặc điểm của các mác thép khuôn thông dụng, giúp chủ sản phẩm hiểu rõ mình đang đầu tư vào điều gì.
Quy trình 8 bước làm khuôn ép nhựa
Bước 1: DFM và chốt thông số đầu vào
Đầu vào gồm file 3D, bản vẽ 2D, vật liệu (đúng mã hạt), màu, yêu cầu bề mặt và sản lượng năm. Từ đó kỹ sư xác định số lòng khuôn (1, 2, 4, 8… lòng), cấp khuôn, loại kênh dẫn (kênh nguội hay kênh nóng), vị trí cổng, mặt phân khuôn và các cơ cấu tháo undercut. Mô phỏng dòng chảy (mold flow) được dùng khi chi tiết lớn, thành mỏng, yêu cầu cong vênh chặt hoặc dùng nhựa gia cường. Kết quả là báo cáo DFM để khách hàng xác nhận.
Bước 2: Thiết kế khuôn
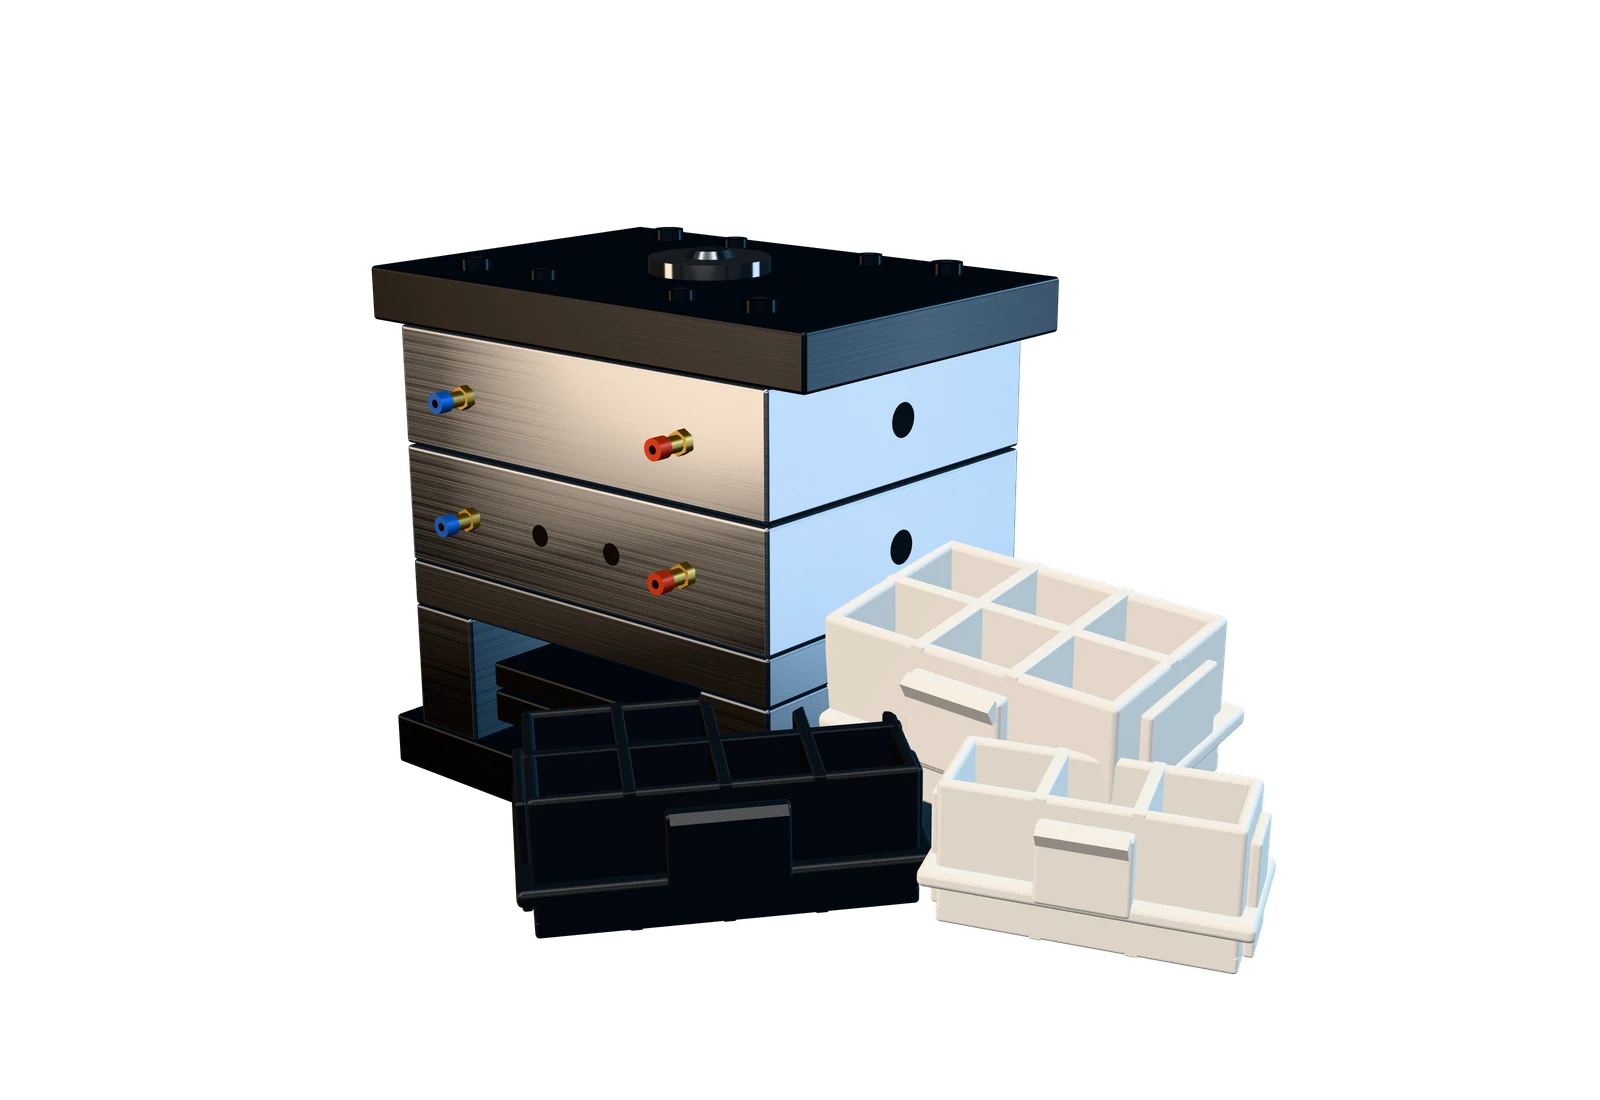
Thiết kế khuôn bao gồm bố trí lòng khuôn, kết cấu khung khuôn, hệ thống kênh dẫn – cổng phun, hệ thống làm mát (đường nước, baffle, bubbler, thép dẫn nhiệt tốt cho vùng khó làm mát), hệ thống đẩy, thoát khí, dẫn hướng – định vị và các cơ cấu slider, lifter. Thép cho từng chi tiết khuôn được chỉ định ở bước này. Các linh kiện tiêu chuẩn (khung khuôn, chốt dẫn hướng, bạc, chốt đẩy, lò xo) thường dùng loại tiêu chuẩn hóa để dễ thay thế. Bản thiết kế khuôn 3D/2D nên được rà soát lần cuối trước khi đặt thép.
Bước 3: Gia công chi tiết khuôn
Các phương pháp chính:
- Phay CNC: gia công thô, bán tinh và tinh lòng – lõi khuôn, tấm khuôn; phay tốc độ cao cho bề mặt phức tạp.
- Xung điện EDM: tạo gân sâu, hẹp, góc trong sắc, hốc sâu mà dao phay không tiếp cận được; điện cực thường làm bằng đồng hoặc graphite.
- Cắt dây (wire-cut): gia công lỗ lắp insert, lỗ chốt đẩy định hình, biên dạng slider và các chi tiết yêu cầu độ chính xác biên dạng cao.
- Mài phẳng, mài tròn: đảm bảo độ phẳng, song song của tấm khuôn và lắp ghép chính xác.
- Nhiệt luyện (với thép cần tôi cứng), sau đó gia công tinh lại.
- Đánh bóng, tạo vân: theo cấp bề mặt SPI hoặc VDI 3400 đã thống nhất.
Bước 4: Lắp ráp và kiểm tra khuôn
Các chi tiết được lắp ráp, kiểm tra độ khít mặt phân khuôn bằng phương pháp bôi mực đỏ/xanh (spotting), thử chuyển động của slider, lifter, hệ thống đẩy và thử áp lực đường nước làm mát để phát hiện rò rỉ. Kiểm tra kỹ ở bước này giúp lần chạy thử đầu tiên không bị gián đoạn vì lỗi cơ khí.
Bước 5: Chạy thử T0, T1, T2
T0 kiểm tra khả năng vận hành của khuôn: điền đầy, đẩy, làm mát, ba-via. T1 là lần chạy với đúng vật liệu, có báo cáo kích thước và mẫu gửi khách hàng đánh giá. T2 (và các lần tiếp theo nếu cần) để hoàn thiện kích thước, bề mặt và ổn định thông số ép. Mỗi lần chạy thử cần ghi đầy đủ thông số máy và danh sách điểm cần sửa.
Bước 6: Hiệu chỉnh khuôn
Kỹ sư khuôn thường áp dụng nguyên tắc “steel-safe”: ở các kích thước quan trọng, khuôn được làm để còn dư thép, khi cần điều chỉnh chỉ việc gia công bóc thêm thay vì phải hàn đắp – vốn tốn thời gian và có thể ảnh hưởng bề mặt, độ bền khuôn. Đây là lý do T1 thường chưa đạt 100% kích thước ở mọi vị trí và điều đó là bình thường trong quy trình.
Bước 7: Nghiệm thu khuôn
Khuôn được nghiệm thu khi mẫu đã được khách hàng phê duyệt (mẫu chuẩn), báo cáo kích thước đạt yêu cầu, quy trình ép ổn định với chu kỳ đã thống nhất. Hồ sơ bàn giao nên gồm: bản vẽ khuôn, danh mục thép và linh kiện, thông số ép chuẩn, hướng dẫn bảo trì và danh sách phụ tùng dự phòng.
Bước 8: Bảo trì khuôn
- Hằng ca: vệ sinh mặt phân khuôn, rãnh thoát khí; kiểm tra ba-via và vết xước.
- Định kỳ theo số chu kỳ: tra mỡ chốt dẫn hướng, chốt đẩy, slider; kiểm tra mòn; súc rửa cặn đường nước làm mát.
- Khi lưu kho: làm sạch, phun chống gỉ, đóng khuôn, ghi lại số chu kỳ và tình trạng cuối cùng.
Ghi nhận số chu kỳ (shot count) và lịch sử sửa chữa là cơ sở để đánh giá tuổi thọ thực tế và lập kế hoạch thay thế chi tiết mòn.
Cấp khuôn theo SPI: Class 101–105
Hiệp hội Công nghiệp Nhựa Hoa Kỳ (SPI, nay là Plastics Industry Association) đưa ra cách phân loại khuôn theo tuổi thọ thiết kế, được dùng rộng rãi như ngôn ngữ chung khi đặt khuôn:
| Cấp khuôn | Tuổi thọ thiết kế | Mức sản lượng | Đặc điểm chính |
|---|---|---|---|
| Class 101 | Trên 1.000.000 chu kỳ | Rất cao | Lòng, lõi và chi tiết chịu mài mòn bằng thép tôi cứng; làm mát đầy đủ; giá cao nhất |
| Class 102 | Không quá 1.000.000 chu kỳ | Trung bình – cao | Thép tôi cứng cho vùng chính; phù hợp nhựa mài mòn, dung sai chặt |
| Class 103 | Dưới 500.000 chu kỳ | Trung bình | Phổ biến cho hàng loạt vừa; thép tiền tôi (pre-hardened) |
| Class 104 | Dưới 100.000 chu kỳ | Thấp | Thép mềm hoặc nhôm; vật liệu ít mài mòn |
| Class 105 | Không quá 500 chu kỳ | Mẫu thử | Khuôn mẫu (prototype), vật liệu đúc, nhôm hoặc epoxy |
Các mác thép khuôn thông dụng
| Thép | Nhóm / tương đương | Độ cứng tham khảo | Đặc điểm | Phù hợp |
|---|---|---|---|---|
| P20 | 1.2311, thép tiền tôi | khoảng 28–34 HRC | Dễ gia công, giá hợp lý, đánh bóng mức trung bình | Khuôn vỏ, chi tiết kỹ thuật thông thường, khuôn lớn |
| 718H | Gần 1.2738, thép tiền tôi | khoảng 33–38 HRC | Độ cứng đồng đều ở tiết diện lớn, đánh bóng khá | Khuôn vỏ thiết bị cỡ trung – lớn |
| NAK80 | Thép tiền tôi hóa già | khoảng 37–43 HRC | Đánh bóng gương rất tốt, ổn định kích thước, ít cần nhiệt luyện | Chi tiết bóng, trong suốt, vỏ thẩm mỹ |
| H13 | 1.2344, thép làm việc nóng | khoảng 48–52 HRC sau tôi | Chịu nhiệt, chịu mài mòn tốt | Nhựa gia cường sợi thủy tinh, insert, lõi, khuôn sản lượng cao |
| S136 | Gần 1.2083, thép không gỉ | khoảng 48–52 HRC sau tôi (S136H tiền tôi khoảng 30–35 HRC) | Chống ăn mòn, bóng gương | PVC và nhựa có tính ăn mòn, môi trường ẩm, chi tiết quang học, y tế |
Về tuổi thọ, các con số chỉ mang tính tham khảo: thép tiền tôi như P20, 718H, NAK80 thường phù hợp khuôn từ vài trăm nghìn chu kỳ; thép tôi cứng như H13, S136 phù hợp mục tiêu từ khoảng 500.000 đến trên 1.000.000 chu kỳ. Tuổi thọ thực tế phụ thuộc mạnh vào vật liệu nhựa (sợi thủy tinh, phụ gia chống cháy gây mài mòn và ăn mòn), áp suất ép, thiết kế làm mát và chế độ bảo trì.
Chọn cấp khuôn và thép như thế nào?
- Tổng sản lượng vòng đời = sản lượng năm × số năm sản phẩm còn bán. Đây là căn cứ quan trọng nhất.
- Vật liệu nhựa: nhựa gia cường sợi thủy tinh cần thép cứng hơn; PVC hoặc nhựa chống cháy cần thép không gỉ.
- Bề mặt: bóng gương, trong suốt đòi hỏi thép có độ sạch cao như NAK80, S136.
- Dung sai và độ ổn định: dung sai chặt cần khuôn cứng vững, làm mát tốt.
- Ngân sách và thời gian: tránh “quá chuẩn” (khuôn Class 101 cho sản phẩm vài nghìn cái) cũng như “thiếu chuẩn” (khuôn mềm cho sản phẩm hàng triệu cái).
Một bộ khuôn rẻ nhưng phải sửa nhiều lần, chu kỳ dài và phế phẩm cao thường có tổng chi phí sở hữu lớn hơn một bộ khuôn được đầu tư đúng cấp ngay từ đầu.
Khách hàng nên chuẩn bị gì?
Để báo giá và tiến độ khuôn sát thực tế, hãy cung cấp file 3D (STEP/STP), bản vẽ 2D có dung sai, vật liệu, màu, yêu cầu bề mặt và sản lượng năm. Thời gian làm khuôn thông thường tùy độ phức tạp và số lòng khuôn.
Kết luận
Hiểu quy trình làm khuôn giúp chủ sản phẩm đặt đúng câu hỏi, kiểm soát các mốc phê duyệt và tránh phát sinh. CTICOM Plastic Solutions triển khai dự án theo chuỗi DFM → Khuôn → Chạy thử → Ép → Kiểm tra chất lượng, với cấp khuôn và thép được đề xuất theo sản lượng, vật liệu và yêu cầu kỹ thuật của từng sản phẩm.
Cần tư vấn cho dự án của bạn?
Gửi yêu cầu kèm tài liệu kỹ thuật – nhận mã RFQ và phản hồi từ bộ phận phụ trách.